Gia công thép cuộn là công đoạn bản lề trong chuỗi cung ứng vật liệu xây dựng và cơ khí chế tạo. Một quy trình xả cuộn, cắt quy cách hay xẻ băng chuẩn xác không chỉ giúp tối ưu hóa chi phí sản xuất mà còn đảm bảo độ bền cấu trúc cho toàn bộ dự án.
Tuy nhiên, thực tế sản xuất cho thấy không ít doanh nghiệp gặp phải rủi ro lớn như biến dạng bề mặt. Sai lệch kích thước hay đứt gãy kết cấu thép do thiếu các biện pháp kiểm soát kỹ thuật. Bài viết này từ đội ngũ chuyên gia của Thép An Thành sẽ phân tích toàn diện những lưu ý kỹ thuật quan trọng nhất trong quá trình gia công thép cuộn.
1. Bản chất và các phương pháp gia công thép cuộn phổ biến
Thép cuộn thương phẩm (bao gồm thép cuộn cán nóng, cán nguội, thép mạ kẽm). Khi xuất xưởng từ các nhà máy gia công luyện kim lớn thường ở dạng cuộn siêu trọng. Để đưa vào sử dụng thực tế, vật liệu phải trải qua các công đoạn xử lý cơ khí chính xác.
Định nghĩa chuyên ngành: Gia công thép cuộn là tập hợp các phương pháp tác động cơ học nhằm thay đổi hình dạng, kích thước ban đầu của cuộn thép thành các sản phẩm định hình như phôi thép tấm, thép băng, hoặc các chi tiết đột dập cơ khí theo yêu cầu thiết kế.
Các hình thức gia công chủ lực
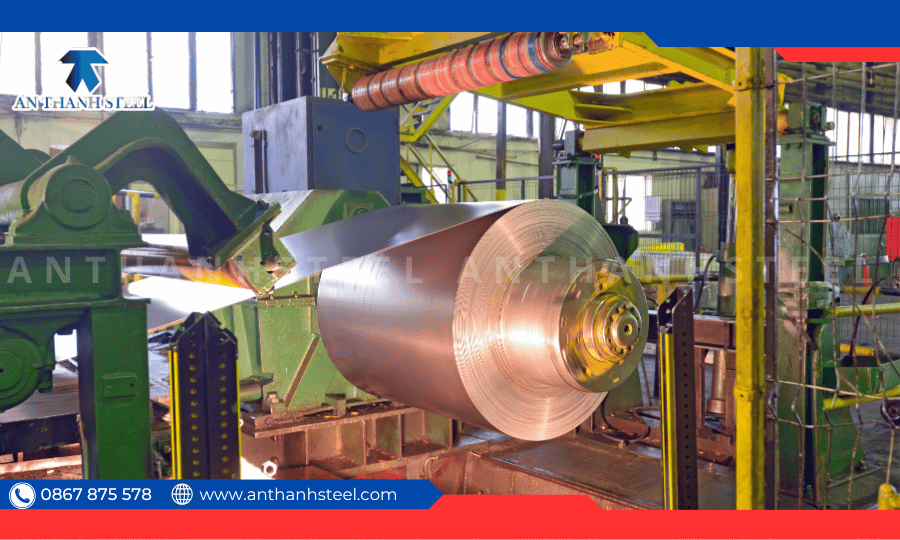
- Xả cuộn cắt tấm: Duỗi thẳng cuộn thép và cắt thành từng tấm theo chiều dài tiêu chuẩn hoặc kích thước bản vẽ.
- Xẻ băng thép cuộn: Cắt cuộn thép khổ rộng thành nhiều cuộn thép nhỏ hơn có khổ rộng hẹp hơn.
- Xử ý bề mặt và chấn hình: Đột lỗ, dập sóng, chấn vát adge hoặc phủ màng bảo vệ chống trầy xước.
2. Những lưu ý quan trọng khi gia công thép cuộn
Để sản phẩm đầu ra đạt tiêu chuẩn chất lượng khắt khe, kỹ sư và đơn vị gia công cần kiểm soát nghiêm ngặt 5 yếu tố kỹ thuật then chốt dưới đây:
2.1. Phân tích cơ lý tính vật liệu trước khi gia công
Mỗi loại thép cuộn sở hữu đặc tính cơ học hoàn toàn khác nhau. Việc áp dụng chung một thông số vận hành máy cho mọi loại thép là nguyên nhân hàng đầu gây ra sự cố:
- Độ dẻo và độ bền kéo: Thép cán nóng (HRC) đòi hỏi lực cắt lớn hơn thép cán nguội (CRC). Thép cường độ cao (AHSS) đòi hỏi hệ thống dao cắt chuyên dụng chống chịu lực tác động cực lớn.
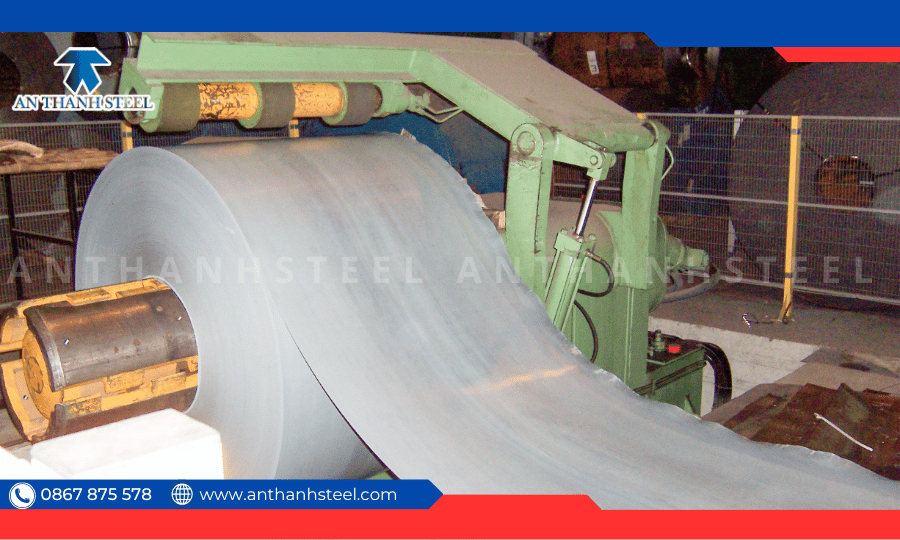
- Độ đàn hồi hồi phục: Khi xả cuộn và nắn thẳng, thép có xu hướng bật ngược trở lại hình dáng cong ban đầu. Cần tính toán hệ số dung sai hồi phục chính xác để điều chỉnh cụm lô nắn.
2.2. Kiểm soát bề mặt và lớp phủ bảo vệ
Đối với các dòng thép cuộn mạ kẽm (GI), mạ nhôm kẽm (GL) hoặc mạ màu (PPGI), nguy cơ bong tróc lớp mạ trong quá trình xả cuộn là rất cao.
- Sử dụng lô nắn phủ Polyurethane hoặc cao su chịu lực: Tránh tiếp xúc trực tiếp kim loại – kim loại làm trầy xước bề mặt mạ.
- Kiểm soát ma sát: Áp dụng dầu bôi trôi chuyên dụng trong quá trình xẻ băng để hạ nhiệt mặt cắt và chống bám dính phoi thép.
Khuyên dùng từ chuyên gia: Luôn yêu cầu chứng chỉ CO/CQ và tiến hành kiểm tra độ dày lớp mạ (Z80, Z180, AZ150,…). Trước khi đưa nguyên liệu vào dây chuyền gia công. Tham khảo thêm về dòng sản phẩm chất lượng cao tại Thép An Thành để đảm bảo nguồn nguyên liệu đầu vào đạt chuẩn quốc tế.
2.3. Cân chỉnh hệ thống dao cắt và máy nắn thẳng
Khe hở cao trong quá trình xẻ băng quyết định trực tiếp đến chất lượng mép cắt:
Khe hở dao chuẩn = 6% --> 10% x Độ dày tấm thép
- Nếu khe hở quá hẹp: Dao cắt nhanh mòn, mép cắt xuất hiện hiện tượng vỡ kép.
- Nếu khe hở quá rộng: Tạo ra bavia lớn, rách mép, gây nguy hiểm cho công nhân thao tác và làm hỏng sản phẩm cuộn lại.
2.4. Dung sai kích thước và kiểm soát độ vuông góc
Sai lệch kích thước ảnh hưởng trực tiếp đến công đoạn lắp ráp kết cấu sau này. Tiêu chuẩn gia công hiện đại yêu cầu.
- Dung sai chiều rộng xẻ băng: ± 0.1mm đến ± 0.2mm.
- Dung sai chiều dài cắt tấm: ± 0.5mm.
- Độ lệch đường chéo: Không vượt quá 1mm trên mỗi 2000mm chiều dài.
2.5. An toàn lao động và bảo quản sau gia công
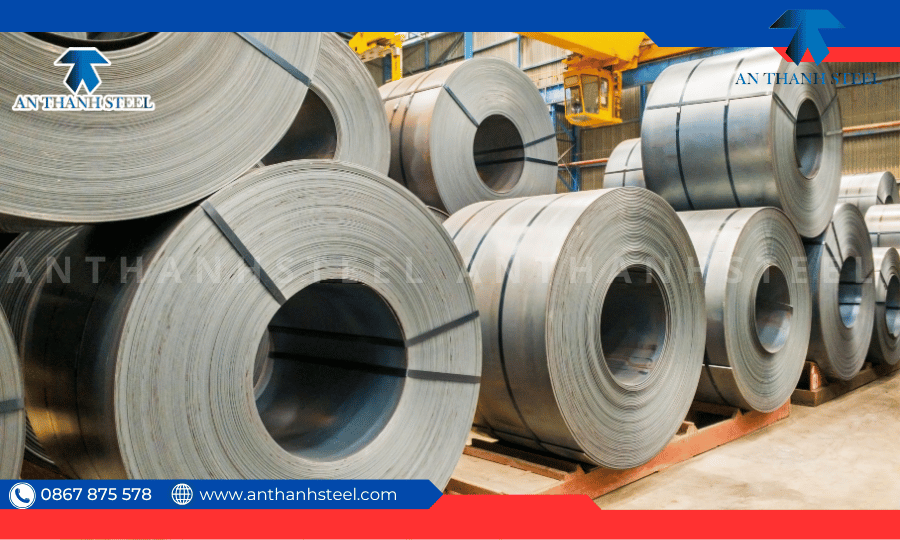
Cuộn thép có tải trọng từ 5 đến 25 tấn, tiềm ẩn nguy cơ mất an toàn cực kỳ cao.
- Quy trình xả đai: Sử dụng thiết bị ép cuộn chuyên dụng trước khi cắt dây đai thép để tránh ứng lực bung cuộn gây tai nạn.
- Bảo quản thành phẩm: Sản phẩm sau khi cắt/xẻ cần được quấn màng PE. Chèn pallet gỗ cách mặt đất và lưu trữ trong kho khô ráo. Tránh tiếp xúc với hóa chất ăn mòn hay đọng nước mưa.
3. Lựa chọn đơn vị gia công thép cuộn uy tín: Vì sao nên chọn Thép An Thành?
Việc tìm kiếm một đối tác gia công thép cuộn năng lực cao là bài toàn chiến lược. Giúp doanh nghiệp nâng cao năng lực cạnh tranh. Thép An Thành tự hào là đơn vị tiên phong trong lĩnh vực cung cấp và gia công kim loại tại Bình Dương.
| Tiêu Chí So Sánh | Cơ Sở Gia Công Nhỏ Lẻ | Thép An Thành |
| Công Nghệ Máy Móc | Máy nắn thủ công, dao cắt cũ | Dây chuyền xả cuộn – xẻ băng tự động CNC |
| Dung Sai Sản Phẩm | Lớn (± 1.0 mm trở lên) | Siêu chính xác (≤ ± 0.2 mm) |
| Tốc Độ Xử Lý | Chậm, phụ thuộc tay nghề công nhân | Năng suất cao, đáp ứng tiến độ dự án lớn |
| Kiểm Soát Chất Lượng | Kiểm tra cảm quan | Đo đạc bằng thiết bị quang học & thước laser |
Chúng tôi cam kết mang đến giải pháp tối ưu chi phí, đảm bảo 100% tiêu chuẫn kỹ thuật bản vẽ cho từng đơn hàng. Quý khách hàng có thể tham khảo bảng giá thép và năng lực gia công thực tế qua website chính thức tại www.anthanhsteel.com.
————————–
CÔNG TY TNHH ĐẦU TƯ THƯƠNG MẠI THÉP AN THÀNH
- Địa chỉ: Số 36-DC61, Đường DA9, Khu dân cư Việt-Sing, Phường Thuận Giao, Thành phố Hồ Chí Minh, Việt Nam.
- Số điện thoại: 0867 875 578
- Email: nguyenby.atv@gmail.com
- Website: https://anthanhsteel.com/
- Facebook: https://www.facebook.com/anthanhsteel


Các tin khác