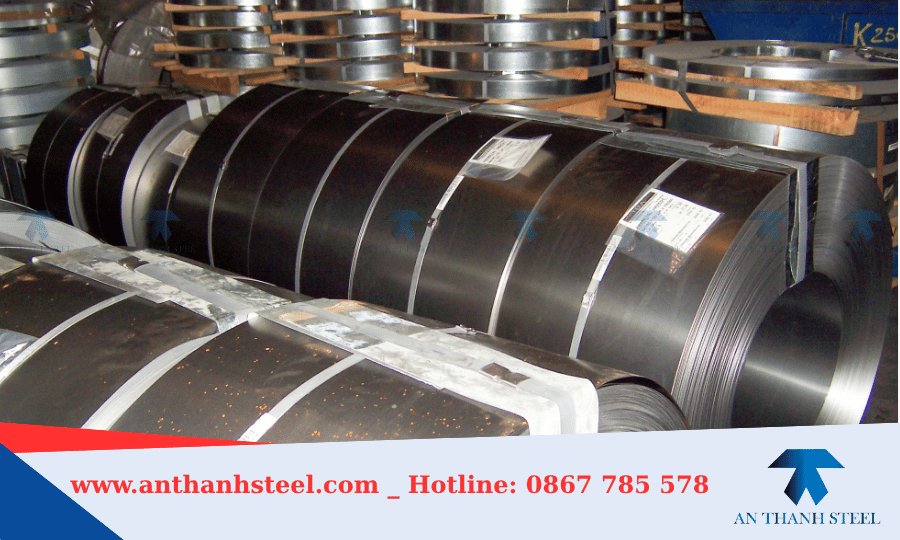
Thép cuộn cán nóng là xương sống của ngành công nghiệp cải tạo, xây dựng kết cấu và gia công cơ khí. Khi nhập vật liệu về kho hoặc chuẩn bị thi công, câu hỏi đầu tiên mà các kỹ sư, nhà thầu và quản lý vật tư đặt ra luôn là: Thép cuộn cán nóng có bị gỉ không?
Câu trả lời dứt khoát là: Có, thép cuộn cán nóng rất dễ bị gỉ sét nếu không được bảo quản hoặc xử lý bề mặt đúng cách.
Việc hiểu rõ bản chất ăn mòn kim loại, cơ chế hình thành lớp vảy cán cũng như áp dụng giải pháp chống gỉ chuẩn kỹ thuật là chìa khóa giúp doanh nghiệp tối ưu chi phí nguyên vật liệu. Tránh hư hại hàng loạt và đảm bảo độ bền công trình. Bài viết chuyên sâu dưới đây từ Thép An Thành sẽ phân tích toàn diện hiện tượng này. Và hướng dẫn các phương pháp bảo vệ bề mặt cán nóng đạt chuẩn công nghiệp.
- 1. Bản chất của thép cuộn cán nóng: Tại sao lại bị gỉ?
- 2. Các mức độ gỉ sét thường gặp ở thép cuộn cán nóng
- 3. Top 5 giải pháp chống gỉ cho thép cuộn cán nóng hiệu quả nhất
- 4. Quy trình bảo quản thép cuộn cán nóng chuẩn kỹ thuật tại kho bãi
- 5. Mua thép cuộn cán nóng chất lượng cao, chuẩn bảo quản tại Thép An Thành
1. Bản chất của thép cuộn cán nóng: Tại sao lại bị gỉ?
Thép cuộn cán nóng được sản xuất thông qua quá trình cán ở nhiệt độ cực cao. Thường trên 1000°C, vượt ngưỡng nhiệt độ tái kết tinh của kim loại. Ở nền nhiệt này, sắt (Fe) phản ứng dữ dội với oxy trong không khí. Tạo nên một lớp vảy xỉ màu xám đen bao bọc bên ngoài, thuật ngữ chuyên ngành gọi là mill scale (lớp vảy cán).
Nhiều người lầm tưởng vảy cán sẫm màu này có khả năng chống gỉ vĩnh viễn. Thực tế hoàn toàn ngược lại.
- Bản chất hóa học không đồng nhất: Lớp mill scale gồm ba oxit sắt xếp lớp FeO, Fe3O4 và Fe2O3. Cấu trúc này giòn, xốp và có độ bám dính không đồng đều lên bề mặt phôi thép.
- Hiện tường nứt gãy cơ học: Khi cuộn thép được làm nguội, vận chuyển hoặc uốn nắn, lớp vảy cán xuất hiện hàng triệu vi vết nứt.
- Ăn mòn điện hóa: Lớp vảy cán có điện thế điện hóa cao hơn (quý hơn) sắt nguyên chất. Khi gặp hơi ẩm, nước đóng vai trò chất điện phân, biến bề mặt thép thành một pin điện mini: lớp thép nền bị biến thành cực anot (anode) và bị ăn mòn cục bộ với tốc độ nhanh gấp nhiều lần bình thường.
Theo tiêu chuẩn quốc tế về ăn mòn kim loại ISO 9223, môi trường có độ ẩm tương đối trên 80% kết hợp cùng nồng độ muối clorua hoặc lưu huỳnh đioxit (SO2) trong không khi sẽ khiến tốc độ oxy hóa của thép carbon trần tăng vọt theo cấp số nhân chỉ sau vài ngày tiếp xúc.
Nếu quý khách đang phân vân giữa thép tấm cán nóng và các dòng thép khác. Có thể tham khảo thêm bài viết phân tích So sánh thép cán nóng và thép cán nguội. Để chọn đúng chủng loại phôi cho dây chuyền sản xuất của mình.
>Xem thêm: Thép cuộn là gì? Ưu điểm, cấu tạo và ứng dụng thực tế
2. Các mức độ gỉ sét thường gặp ở thép cuộn cán nóng
Không phải mọi vết gỉ trên thép HRC đều nguy hiểm như nhau. Căn cứ theo tiêu chuẩn làm sạch bề mặt kim loại SSPC-VIS 1 / NACE. Tình trạng gỉ của thép cán nóng được phân thành 4 cấp độ kỹ thuật:
| Cấp độ gỉ | Đặc điểm nhận biết bề mặt | Mức độ nguy hại | Giải pháp xử lý |
| Cấp A | Lớp vảy cán (mill scale) còn nguyên vẹn, hầu như chưa có gỉ vàng. | Chưa ảnh hưởng đến cơ tính. | Làm sạch bụi, bôi dầu chống gỉ hoặc sơn phủ lót. |
| Cấp B | Vảy cán bắt đầu bong tróc, xuất hiện các đốm gỉ màu vàng cam rải rác. | Gỉ bề mặt nhẹ, chưa ăn sâu vào thịt thép. | Tẩy gỉ bằng cơ học (đánh cước, phun cát nhẹ) hoặc hóa chất. |
| Cấp C | Vảy cán tróc gần hết, rỉ sét bao phủ toàn bộ bề mặt nhưng chưa tạo hố sâu. | Mất thẩm mỹ, hao mòn nhẹ độ dày danh định. | Bắt buộc phun hạt mài đạt chuẩn Sa 2.0 – Sa 2.5 trước khi gia công. |
| Cấp D | Gỉ sét ăn sâu tạo thành các vết rỗ tổ ong (pitting), phồng rộp kim loại. | Suy giảm nghiêm trọng khả năng chịu lực, nguy cơ phế phẩm. | Không dùng cho kết cấu chịu lực chính; cần cắt bỏ hoặc hạ cấp sử dụng. |
3. Top 5 giải pháp chống gỉ cho thép cuộn cán nóng hiệu quả nhất
Để ngăn chặn và kiểm soát gỉ sét, các đơn vị gia công cơ khí và chủ đầu từ cần can thiệp từ khâu lưu kho cho đến xử lý bảo vệ bề mặt chuyên sâu.
3.1. Phương pháp PO (Pickled and Oiled – Tẩy rỉ và phủ dầu)
- Tẩy axit: Thép được dẫn qua các bể axit clohydric (HCl) hoặc axit sunfuic (H2SO4) loãng để bóc tách triệt để 100% lớp vảy cán mill scale.
- Phủ dầu bảo vệ: Ngay sau khi rửa sạch và sấy khô. Cuộn thép được phun một lớp dầu khoáng chống rỉ chuyên dụng.
Thành phẩm thu được gọi là thép cuôn cán nóng PO (thép cuộn tẩy rỉ phủ dầu). Bề mặt thép sáng mịn, sạch tạp chất, có khả năng chống oxy trong kho từ 3 đến 6 tháng và sẵn sàng dập định hình, cắt laser mà không làm hỏng dao cụ. Để nhận báo giá quy cách thép PO mới nhất. Mời quý khách xem tại danh mục Bảng báo giá thép cuộn cán nóng Thép An Thành.
3.2. Phun cát làm sạch và sơn bảo vệ (Blasting & Coating)
Đối với thép tấm cắt từ cuộn cán nóng dùng cho gia công kết cấu thép, bồn bể, đóng tàu:
- Phun cát/hạt kim loại: Đạt tiêu chuẩn làm sạch Sa 2.5 theo tiêu chuẩn ISO 8501-1. Bề mặt sau khi bắn hạt có độ nhám lý tưởng để sơn bám dính.
- Sơn lót chống gỉ: Thi công ngay lớp sơn lót giàu kẽm (Epoxy Zinc Rich Primer) hoặc sơn lót gốc Alkyd trong vòng 4 giờ sau khi làm sạch để tránh tái oxy hóa.
- Sơn phủ hoàn thiện: Phủ lớp sơn trung gian và sơn màu ngoài trời để kháng tia UV, chống xâm thực hóa chất.

3.3. Mạ kẽm nhúng nóng
Nếu kết cấu thép cán nóng phải làm việc trong môi trường ngoài trời, ven biến hoặc khu công nghiệp hóa chất, mạ kẽm nhúng nóng là giải pháp bền vững nhất:
- Thép được nhúng chìm trong bề kẽm nóng cháy ở nhiệt độ khoảng 450°C.
- Phản ứng giữa sắt và kẽm tạo ra các lớp hợp kim liên kết chặt chẽ. Tạo thành màng bảo vệ kép, vừa ngăn cách vật lý, vừa bảo vệ điện hóa hy sinh cho thép nền.
- Tuổi thọ bảo vệ có thể kéo dài từ 30 đến 50 năm mà không cần bảo dưỡng.
3.4. Sử dụng màng bọc chống gỉ VCI
Trong quá trình vận chuyển đường biển hoặc lưu kho dài hạn, bọc thép bằng màng polyme hoặc giấy tẩm hợp chất VCI là giải pháp kinh tế.
- Các phân tử ức chế bay hơi (VCI) liên tục phát tán vòng không gian kín bên trong cuộn thép, bám đều lên bề mặt kim loại. Tạo thành một lớp đơn phân tử vô hình ngăn chặn oxy và phân tử nước tiếp xúc và sắt.
- Khi mở bao bì, lớp phân tử tự bay hơi mà không cần rửa tẩy trước khi hàn hoặc sơn.
4. Quy trình bảo quản thép cuộn cán nóng chuẩn kỹ thuật tại kho bãi
Lưu kho đúng quy chuẩn có thể giảm thiểu tới 90% rủi ro gỉ sét phát sinh trong giai đoạn chờ sản xuất.
- Kho bãi đạt chuẩn: Ưu tiên kho kín, có mái che kiên cố, nền bê tông khô ráo. Độ ẩm tương đối trong kho lý tưởng nhất nên duy trì dưới mức 65%.
- Kê đệm cách đất: Tuyệt đối không đặt cuộn tiếp xúc trực tiếp với nền đất. Sử dụng giá đỡ chuyên dụng hoặc thanh gỗ đệm cao tối thiếu 15 – 20 cm so với mặt sàn để tránh hút ẩm ngược.
- Ngăn chặn đọng nước mưa: Nếu bắt buộc phải lưu bãi ngoài trời tạm thời. Cuộn thép phải phủ bạt chống thấm chất lượng. Đảm bảo bạt căng dốc để nước thoát tự nhiên. Không che kín chạm đất để không khí lưu thông, tránh hiệu ứng “nhà kính” làm ngưng tụ hơi ẩm bên trong.
- Nguyên tắc nhập trước – xuất trước (FIFO): Luân chuyển hàng hóa khoa học. Để thép không bị tồn đọng quá thời gạn bảo quản khuyến nghị của nhà máy sản xuất.
Quý khách có thể tìm hiểu thêm về tiêu chuẩn bảo quản và gia công các mặt hàng thép tấm, thép cuộn tại Kỹ thuật gia công cơ khí Thép An Thành.

5. Mua thép cuộn cán nóng chất lượng cao, chuẩn bảo quản tại Thép An Thành
Một sản phẩm hoàn thiện bền bỉ bắt đầu từ nguyên liệu đầu vào đạt chuẩn. Tại Thép An Thành, chúng tôi cam kết:
- Nguồn gốc rò ràng: Cung cấp thép cuộn cán nhập khẩu chính hãng từ các nhà máy danh tiếng (Hòa Phát, Formosa, Nippon Steel, Baostee,..) đầy đủ chứng chỉ CO/CQ.
- Khi bãi tiêu chuẩn cao: Toàn bộ sản phẩm được lưu trữ trong hệ thống kho kín có trần cách nhiệt. Giá kê đệm đạt chuẩn công nghiệp, hạn chế tối đa nguy cơ hoen gỉ.
- Dịch vụ gia công trọn gói: Nhận xả băng, cắt tấm, tẩy gỉ PO và phun cát sơn lót theo yêu cầu kỹ thuật chính xác của từng dự án.
Quý khách hàng, nhà xưởng gia công cơ khí và chủ thầu xây dựng có nhu cầu tư vấn kỹ thuật hoặc nhận báo giá thép cuộn cán nóng cạnh tranh nhất thị trường. Hãy liên hệ ngay với đội ngũ kỹ sư của chúng tôi qua Hotline: 0867 875 578. Để được phục vụ nhanh chóng và chuyên nghiệp nhất.
————————–
CÔNG TY TNHH ĐẦU TƯ THƯƠNG MẠI THÉP AN THÀNH
- Địa chỉ: Số 36-DC61, Đường DA9, Khu dân cư Việt-Sing, Phường Thuận Giao, Thành phố Hồ Chí Minh, Việt Nam.
- Số điện thoại: 0867 875 578
- Email: nguyenby.atv@gmail.com
- Website: https://anthanhsteel.com/
- Facebook: https://www.facebook.com/anthanhsteel


Các tin khác